A gép nem rajzot kap
A kétféle kimenet
Szekció neve “A kétféle kimenet”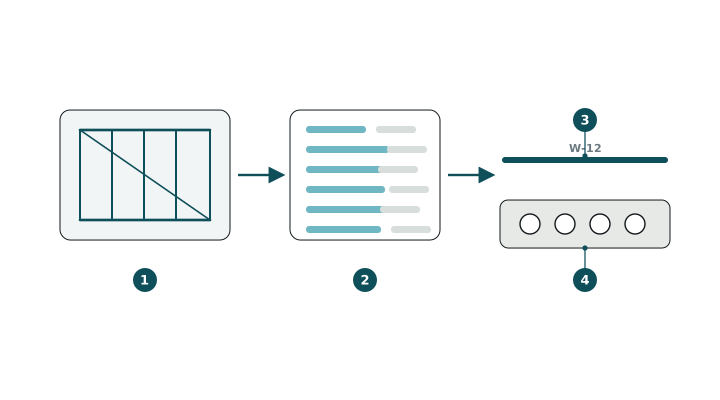
1 vázmodell a tervezőszoftverben · 2 gépprogram · 3 a legyártott, jelölt elem · 4 a gyártósor
Egy LGS-projekt tervezése kétféle dolgot ad ki magából:
Rajzot az embernek
Szekció neve “Rajzot az embernek”Paneltáblák, szerelési rajzok, csomópontok. Ezek alapján a szerelő összerakja a szerkezetet, és ezek alapján ellenőrizhető a munka.
Programot a gépnek
Szekció neve “Programot a gépnek”Egy fájl, ami elemenként, pozíciónként leírja a gép feladatait. A gép ebből dolgozik — a rajzot nem tudja értelmezni.
Ez a különbség a technológia lényegéhez tartozik: a tervezés eredménye közvetlenül gyártható, nem kell köztes „lerajzolás és újramérés” lépés.
Mi van a programban
Szekció neve “Mi van a programban”- az elem azonosítója,
- a profiltípus,
- a hossz,
- a műveletek helye a szelvény mentén: lyukasztás, dimple, kivágás, jelölés,
- a darabszám és a gyártási sorrendhez tartozó adatok.
Mi következik ebből
Szekció neve “Mi következik ebből”A pontosság a tervezőn múlik
Szekció neve “A pontosság a tervezőn múlik”Ha a modell pontos, a legyártott elem is az. Ha a modellben hiba van, a gép azt hibátlanul legyártja — sorozatban.
Nincs helyszíni korrekció
Szekció neve “Nincs helyszíni korrekció”A hagyományos építésben sok apró pontatlanságot a helyszín nyel el. Itt a darabok előre készülnek: a tűrés a tervezésnél és a gyártásnál dől el, nem a szerelésnél. Gyártási tűrések.
A modell felelőssége nő
Szekció neve “A modell felelőssége nő”Emiatt a modellalapú munka nem kényelmi kérdés, hanem a technológia feltétele.
A formátum kérdése
Szekció neve “A formátum kérdése”A programot a tervezőszoftver állítja elő, a gép vezérlése pedig fogadja. A formátumok között van általánosan elterjedt, táblázatos jellegű megoldás és gyártóspecifikus formátum is. Gépprogram-formátumok.
A lényeg az, hogy a formátum ismeretében ugyanaz a tervezési munka többféle gépre kiadható — ez a gépfüggetlenség alapja.
Aki most kezdi
Szekció neve “Aki most kezdi”Egy új gyártói kapcsolatnál az első kérdés nem az, hogy „milyen a gép”, hanem az, hogy milyen formátumot fogad a vezérlése, és milyen profilokat, műveleteket ismer. Ebből derül ki, hogy a meglévő tervezői eszközkészlet kiszolgálja-e.
A lényeg
Szekció neve “A lényeg”A rajz az embernek szól, a program a gépnek. Egy LGS-projekten a tervezés valódi kimenete a program — a rajz ennek a kísérője.